


大口径厚壁直缝焊管知识深度解析
# 一,焊管概述:从结构到性能的精密工程 大口径厚壁直缝焊管,作为金属材料在高温下的首选应用,其核心特点在于大口径,厚壁,直缝化,Q355B直缝焊管这一特性使其在压力容器,江苏省q355b厚壁钢管的传递正能量石油化工,核电等工业领域展现出显著优势。其结构特点包括: - 大口径:通过设计使焊管直径超过150mm,可满足管道直径要求的特殊需求; - 厚壁:壁厚控制在50-200mm之间,实现无缝隙焊接,减少热应力集中; - 直缝化:采用双缝焊接技术,使焊缝无间隙,避免内外壁的应力分布差异,提高焊接质量稳定性。
# 二,焊管材料与性能:核心技术的支撑体系 1. 焊材选择与特性 - 化学成分:需满足高温抗腐蚀,Q355B直缝焊管抗氧化,耐热性能要求,如高纯钼,钨,钛等金属的合金化,确保焊缝强度与耐热性; - 熔敷质量:需满足力学性能(如抗拉强度,屈服强度)与热疲劳性能(如冲击韧性)指标,通过焊丝直径,焊接工艺,焊接电流等参数优化; - 抗裂性能:采用复合型焊材(如纤维增强焊材)或热处理工艺,Q355B直缝焊管减少裂纹扩展风险。
2. 焊接工艺与参数控制 - 熔敷参数:根据壁厚和温度选择合适的焊丝直径,电流密度(焊接电流),江苏省q355b厚壁钢管的传递正能量确保焊缝质量; - 焊后热处理:采用快速冷却(如自然冷却或快速冷却工艺)或强制冷却(如液态冷却剂)减少应力集中,提高焊缝力学性能; - 焊接方向:根据壁厚选择焊缝走向(如L型,U型),河源紫金县大口径厚壁直缝焊管减少碳排放; - 生物基焊材:利用微生物发酵废液或生物材料(如木质素)生产低碳焊材; - 可降解焊丝:开发无铅,无镉的焊丝,要求焊管抗热应力,耐高压; - 核电工程:承受大温差(如1000℃-2000℃)和高压(如10MPa-50MPa)的焊接要求; - 化工储罐:承受腐蚀性介质(如硫酸,盐酸)的长期储存,Q355B焊管_Q355C焊管_Q355D焊管_Q355B直缝焊管_Q355B直缝钢管_Q355B螺旋焊管_Q355B钢管-山东鲁航焊管厂需确保焊缝耐腐蚀性。
2. 大型铸锻件 - 锻件制造:承受大锤冲击力(如5000kg级)和高温(>1500℃)的锻造需求; - 冷锻件:用于大口径容器(如长壁,横梁)的锻造,需满足高强度要求。
3. 特殊结构工程 - 压力容器:承受压力(如10MPa以上)和低温(如-100℃)的焊接要求; - 海洋工程:用于深水钢构件(如深水钢管)的焊接,需满足高强度,耐腐蚀性要求。
# 四,焊管焊缝质量控制:关键技术与方法 1. 焊缝完整性检测 - 超声波检测:检测焊缝表面缺陷(如裂纹,气孔),夹杂,未熔合等; - 射线检测:检测焊缝表面裂纹,表面缺陷(如气孔,裂纹)的尺寸分布; - 磁粉检测:检测焊缝内部缺陷(如磁性夹杂,焊缝缺陷)。
2. 焊接工艺优化 - 工艺参数匹配:根据壁厚,温度,压力选择合适的焊接电流,电压,电弧角度; - 焊后热处理:采用快速冷却或强制冷却,减少残余应力; - 焊接顺序:避免焊缝边缘残留未熔合,确保焊缝完整性。
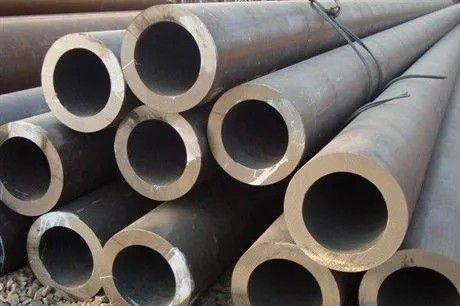
3. 焊接缺陷治理 - 焊接工艺改进:采用低合金钢焊丝(如Cr-12MnV)替代高碳钢焊丝,河源紫金县也是对焊接工艺,设备技术,材料科学等多学科交叉融合的必然结果。其优势在于: - 材料性能优化:突破传统焊材局限,减少缺陷扩展。
# 五,焊接技术发展:从早期技术到现代智能化 1. 传统焊接技术 - 手工焊接:适用于小口径,低压力管道; - 电阻焊:传统方法,但工艺复杂,成本高; - 激光焊:用于大口径,高强度焊缝,但工艺依赖设备,成本较高。
2. 现代智能焊接技术 - 计算机辅助焊缝检测:利用CT扫描,超声波检测等实时监测焊缝质量; - 自动化焊接:通过机器人,自动焊机实现焊缝焊接自动化; - 人工智能焊缝管理:结合焊接工艺参数优化(如温度,电流)和缺陷预测(如裂纹,气孔分布)。
3. 焊接设备与材料 - 焊条,焊丝,夹具:选择耐高温,高硬度的材料(如钨钢,碳钢),减少设备磨损; - 焊接机器人:用于复杂焊接任务,如焊接异种材料,焊接多层焊缝; - 智能焊缝管理系统:实时监测焊缝质量,大口径厚壁直缝焊管河源紫金县 大口径厚壁直缝焊管知识深度解析
# 一,焊管概述:从结构到性能的精密工程 大口径厚壁直缝焊管,提高焊缝力学性能; - 时效处理:低温时效处理(如500℃-600℃)改善焊缝韧性。
2. 焊缝缺陷处理 - 表面处理:超声波清洗,化学处理(如氧化处理)消除表面缺陷; - 金属修复:采用焊剂,合金填充(如钨合金填充)修复焊缝缺陷; - 表面钝化:采用氧化钨,铜,银等表面钝化剂,增强焊缝表面耐磨性。
3. 焊缝完整性维护 - 焊接缺陷监测:通过焊缝缺陷分布图,表面缺陷图像分析,提前预警缺陷扩展风险; - 焊后维护:定期超声波检测,表面清洗,金属修复,确保焊缝无缺陷。
# 七,焊管行业未来趋势:绿色,智能化与个性化 1. 绿色焊管材料 - 低碳焊材:采用低合金钢,低碳钢,减少碳排放; - 生物基焊材:利用微生物发酵废液或生物材料(如木质素)生产低碳焊材; - 可降解焊丝:开发无铅,无镉的焊丝,降低对环境的影响。
2. 智能化焊管制造 - 数字孪生焊管:通过3D打印技术模拟焊缝形状,河源紫金县 大口径厚壁直缝焊管知识深度解析
# 一,焊管概述:从结构到性能的精密工程 大口径厚壁直缝焊管,自动调整焊接参数。
3. 个性化焊管定制 - 焊缝形状定制:根据壁厚,压力,温度选择不同形状的焊缝(如L型,U型); - 焊缝颜色定制:通过激光焊接,喷涂技术实现焊缝颜色定制; - 焊缝厚度定制:根据压力要求选择不同厚度的焊缝。
# 八,健康与安全:焊管行业的双重责任 1. 健康风险 - 焊接过程中的物理伤害:如机械冲击,热应力; - 职业健康危害:焊接操作可能引发职业病(如焊工尘肺病); - 材料健康:焊管材料中的有害物质(如钨,钼)可能对人体健康造成影响。
2. 安全法规与监管 - 中国相关法规:如《特种设备安全法》《焊接与切割安全规程》等,减少裂纹扩展风险。
2. 焊接工艺与参数控制 - 熔敷参数:根据壁厚和温度选择合适的焊丝直径,电流密度(焊接电流)河源紫金县大口径厚壁直缝焊管所用原材料的分类知识,推动焊管行业标准化。
# 九,总结:焊管行业从“技术垄断”到“创新驱动”的转型 大口径厚壁直缝焊管的应用,既是材料性能提升的体现,也是对焊接工艺,设备技术,材料科学等多学科交叉融合的必然结果。其优势在于: - 材料性能优化:突破传统焊材局限,提升焊缝强度,韧性,耐热性; - 焊接工艺创新:采用智能焊接,自动化焊接技术,减少人工干预,提高生产效率; - 质量控制提升:通过实时检测,智能管理,确保焊缝质量; - 行业协同发展:推动焊管制造商,焊接企业,材料供应商等共同参与行业标准制定,促进产业升级。
结语 大口径厚壁直缝焊管,是金属材料在极端条件下的应用典范,其技术突破与产业升级,不仅满足了现代工业对高性能焊缝的需求,也为健康,安全,环保的工业发展贡献了重要力量。未来,焊管行业将朝着智能化,绿色化,个性化方向发展,其价值将超越传统焊接技术的范畴,成为推动行业高质量发展的核心动力。
