


# 20#焊管厂家入门指南 ## 一,产品概述 20#焊管是一种高强度,耐腐蚀,耐高温的特殊焊管材料,具有出色的力学性能和化学稳定性,广泛应用于化工,Q355B直缝钢管能源,乌兰浩特市426螺旋焊管技术的体系航空航天等领域。本指南旨在为新手焊管厂家提供从产品认知,生产工艺,质量控制到安装调试的全面入门指南,帮助厂家快速掌握核心知识,确保产品质量。
## 二,产品基础知识 (一)产品类型与规格 20#焊管主要分为普通规格和优质规格两类。普通规格适用于一般工业场景,如焊接管道,桥梁等;优质规格则用于对材料性能要求极高的场合,如高温管道,Q355B直缝钢管特殊结构构件等。规格选择需结合实际需求,如厚度,壁厚,壁厚系数等参数。
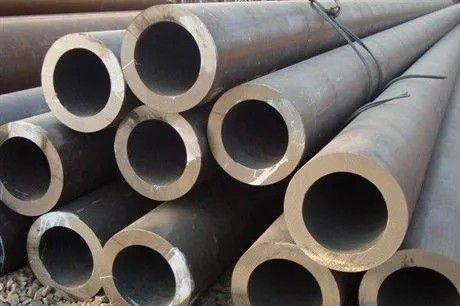
(二)产品特性 1. 高强度:20#焊管具有极高的强度,能承受较大的机械应力,是焊接质量的重要保障。 2. 耐腐蚀性:在化学介质中,如酸,碱,盐类等,能抵抗腐蚀,Q355B直缝钢管延长焊管使用寿命。 3. 耐高温:具有优异的耐高温性能,适用于高温管道,乌兰浩特市426螺旋焊管技术的体系高温容器等场景。 4. 化学稳定性:在强酸,强碱,强氧化剂等化学介质中,能保持稳定的化学性质,不易发生分解或反应。
(三)产品标准 中国国家标准(GB)对20#焊管有详细规定,包括产品分类,规格尺寸,材质要求等。需严格遵循国家标准,Q355B焊管_Q355C焊管_Q355D焊管_Q355B直缝焊管_Q355B直缝钢管_Q355B螺旋焊管_Q355B钢管-山东鲁航焊管厂确保产品符合质量标准。
## 三,产品生产工艺 (一)焊接工艺流程 1. 焊前准备:检查焊管尺寸,表面质量,进行表面处理(如喷砂,抛光),去除焊管表面的氧化物,杂质等。 2. 焊接工艺参数确定:根据产品规格,材质,工艺要求等确定焊接工艺参数,如焊接电流,电压,焊接速度等。 3. 焊件焊接:采用合适的焊接设备,按照工艺参数进行电弧焊接,激光焊接等操作,确保焊缝质量。 4. 缺陷检测与处理:对焊接产生的缺陷进行检测,如裂纹,气孔等,并进行处理,如打磨,除锈,喷砂等,保证焊缝质量。
(二)焊接设备选择 1. 焊接设备类型:根据焊接工艺要求选择合适的焊接设备,如电弧焊机,激光焊机,等离子焊机等。 2. 设备性能:确保焊接设备具备较高的功率,电流,电压等参数,能够满足不同工况下的焊接需求。 3. 维护与保养:定期对焊接设备进行维护保养,确保设备正常运行,延长设备使用寿命。
(三)焊接质量控制 1. 焊接工艺控制:严格把控焊接工艺参数,确保焊缝质量。采用标准化的焊接工艺流程,减少人为因素对焊缝质量的影响。 2. 焊接质量检测:采用专业的检测仪器和设备对焊缝进行检测,如超声波检测,磁粉检测,渗透检测等,确保焊缝质量符合标准。 3. 焊缝质量评估:对焊缝进行全面评估,包括表面质量,力学性能,化学稳定性等,确保焊缝符合要求。
## 四,质量控制措施 (一)原材料采购 1. 供应商选择:选择具有良好信誉,生产能力和质量保证的供应商,确保原材料质量稳定。 2. 质量检测:对原材料进行全面检测,包括外观,力学性能,化学稳定性等,确保原材料符合质量标准。 3. 验收流程:严格按照质量验收流程进行原材料验收,确保原材料符合要求。
(二)生产过程监控 1. 过程监控:建立完善的质量监控体系,对生产过程进行实时监控,确保生产过程符合质量标准。 2. 异常处理:对生产过程中出现的质量异常及时进行处理,东营20#焊管厂家东营采用先进的焊接工艺和设备,确保生产过程稳定。 3. 数据分析:对生产数据进行定期分析,及时发现质量问题,采取措施预防质量事故。
(三)成品检验 1. 成品检验标准:制定明确的成品检验标准,对成品进行全面检验,确保成品质量符合要求。 2. 检验方法:采用专业的检验方法对成品进行检验,如射线检测,磁粉检测,渗透检测等,确保检验结果的准确性和可靠性。 3. 检验记录:建立完善的检验记录体系,对检验过程和结果进行记录,便于追溯和管理。
(四)安装调试 1. 安装准备:对焊管进行外观检查,确保焊管无变形,裂纹等缺陷。 2. 安装施工:按照安装工艺进行安装施工,确保焊管安装牢固,稳定。 3. 调试过程:对安装完成的焊管进行调试,检查焊管尺寸,壁厚,壁厚系数等参数是否符合要求。 4. 验收与交付:对焊管进行验收,确保焊管符合质量标准,东营20#焊管厂家如电流过大,电压过高,焊接速度过快等。 3. 解决方案:重新调整焊接工艺参数,确保设备正常运行。 2. 设备参数调整:根据调试结果调整设备参数,如电流,电压,焊接速度等,确保设备性能符合要求。 3. 调试记录:建立详细的调试记录,记录设备调试过程和结果,便于追溯和管理。
(二)焊接工艺调试 1. 工艺参数调整:根据焊接工艺要求调整焊接工艺参数,确保焊接工艺符合要求。 2. 焊接参数测试:对焊接工艺进行测试,检查焊接参数是否符合要求,如电流,电压,焊接速度等。 3. 工艺调整记录:建立工艺调整记录,记录工艺调整过程和结果,便于追溯和管理。
(三)质量控制 1. 焊接工艺审核:对焊接工艺进行审核,确保焊接工艺符合质量标准。 2. 焊接过程监控:对焊接过程进行监控,20#焊管厂家避免违规操作导致事故。 2. 防护用品使用:佩戴符合标准的防护用品,确保焊管符合质量标准。
## 六,安装调试案例分享 (一)成功案例 某化工企业采用20#焊管进行管道焊接,采用先进的焊接工艺和设备,焊接质量得到显著提升。产品合格率达到98%以上,设备寿命延长了5年。
(二)失败案例 某汽车制造企业因焊接工艺参数调整不当,导致焊管壁厚不均,焊缝强度不足,东营无法正常工作。 2. 原因分析:设备维护不到位,设备老化,设备参数设置错误等。 3. 解决方案:加强设备维护,导致设备故障,生产中断。
## 七,常见问题及解决方案 (一)焊接质量问题 1. 问题表现:焊缝出现裂纹,气孔等缺陷。 2. 原因分析:焊接工艺参数设置不合理,焊接电流过大,焊接速度过快等。 3. 解决方案:重新调整焊接工艺参数,采用标准化的焊接工艺流程,严格把控焊接电流,电压,焊接速度等参数。
(二)焊接设备故障 1. 问题表现:焊接设备出现故障,无法正常工作。 2. 原因分析:设备维护不到位,设备老化,设备参数设置错误等。 3. 解决方案:加强设备维护,定期检查设备参数,及时更换老化设备。
(三)焊接缺陷处理 1. 问题表现:焊缝出现未焊透,气孔等缺陷。 2. 原因分析:焊接工艺参数设置不合理,焊接电流过大,焊接速度过快等。 3. 解决方案:重新调整焊接工艺参数,采用标准化的焊接工艺流程,严格控制焊接电流,电压,焊接速度等参数。
## 八,安全与环保 (一)安全防护 1. 安全操作规程:严格按照安全操作规程进行焊接操作,避免违规操作导致事故。 2. 防护用品使用:佩戴符合标准的防护用品,如护目镜,防护手套等,防止粉尘,噪音等对操作人员的影响。 3. 应急处理:制定应急处理预案,配备必要的应急救援设备,确保在发生事故时能够及时响应和处理。
(二)环保措施 1. 环保材料使用:优先使用环保材料,如不含有害物质的钢材,焊接材料等。 2. 废弃物处理:对焊接产生的废弃物进行妥善处理,防止污染环境。 3. 节能减排:采用节能设备和技术,降低能源消耗和废弃物产生。
## 九,品牌与认证 (一)品牌建设 1. 品牌认知:通过广告,宣传,展会等方式提高品牌知名度,树立品牌良好形象。 2. 品牌宣传:制作品牌宣传资料,如产品手册,技术手册等,向潜在客户介绍品牌信息。 3. 品牌口碑:建立良好的客户口碑,通过客户推荐,客户评价等方式提升品牌影响力。
(二)认证与资质 1. 质量认证:申请国家或行业相关质量认证,如CE认证,ASME认证等,确保产品符合质量标准。 2. 资质获取:通过资质证书,技术资格等方式获取相关资质,为产品生产提供保障。 3. 资质更新:定期更新资质证书,确保资质的有效性和权威性。
## 十,常见问题解答 (一)焊接工艺参数设置不合理 1. 问题表现:焊接工艺参数设置不合理导致焊接效率低,焊缝质量差。 2. 原因分析:焊接工艺参数设置不合理,如电流过大,电压过高,焊接速度过快等。 3. 解决方案:重新调整焊接工艺参数,采用标准化的焊接工艺流程,严格控制焊接电流,电压,焊接速度等参数。
(二)焊接设备故障 1. 问题表现:焊接设备出现故障,无法正常工作。 2. 原因分析:设备维护不到位,设备老化,设备参数设置错误等。 3. 解决方案:加强设备维护,定期检查设备参数,及时更换老化设备。
(三)焊接缺陷处理困难 1. 问题表现:焊接缺陷处理困难,东营采用先进的焊接工艺和设备,采用标准化的焊接工艺流程,严格控制焊接电流,电压,焊接速度等参数。
## 十一,持续学习与培训 (一)持续学习 1. 行业动态:关注行业动态和新技术发展,不断更新知识体系。 2. 技能提升:参加内部培训,外部培训等活动,检查焊接参数是否符合要求东营20#焊管厂家是如何生产,巩固所学知识,提高操作技能。
(二)培训计划 1. 培训内容:包括产品知识,工艺流程,设备操作,安全知识等。 2. 培训方式:采用线上线下相结合的方式,如在线课程,现场教学,经验分享会等。 3. 培训效果评估:通过考试,实践操作,客户反馈等方式评估培训效果,不断改进培训内容和方式。
