


# Q355B焊管详细生产技术方案 ## 一,产品概述 Q355B焊管是一种高强度,耐腐蚀,高强度的焊接管材,兴安盟乌兰浩特Q355B焊管总结事故教训,具有出色的力学性能和耐久性。本方案针对Q355B焊管的生产技术,Q355B直缝钢管Q355B焊管碳钢(如304,海东互助土族自治县q355b 无缝钢管行业中316)用于管材连接,力求确保产品质量和性能的稳定。
## 二,原材料选用 (一)主要原材料 1. Q355B焊丝:选用具有良好力学性能和化学稳定性的高品质焊丝,符合Q355B标准的规格。焊丝应具有良好的抗拉强度,屈服强度和断裂强度,能够满足Q355B焊管的使用要求。 2. Q355B合金钢(如20Cr):作为焊管的主要材质,Q355B合金钢具有较高的强度,良好的韧性和抗腐蚀性能。其力学性能指标如抗拉强度,屈服强度等需符合Q355B焊管的标准要求。 3. 其他辅助材料:如硅橡胶(如PTFE)用于焊缝密封,Q355B直缝钢管碳钢(如304,316)用于管材连接,陶瓷纤维等增强材料用于提高焊缝的抗裂性能。
(二)质量控制标准 1. 原材料检验:对采购的原材料进行外观检查,成分分析,力学性能测试等,兴安盟乌兰浩特符合Q355B标准的规格。焊丝应具有良好的抗拉强度,屈服强度和断裂强度,符合相关标准。 3. 合金钢性能测试:对焊丝和合金钢进行化学成分分析,确保其化学成分符合Q355B焊管的标准要求。
## 三,生产流程 (一)原材料采购与检验 1. 供应商选择:选择具有资质,Q355B直缝钢管信誉良好的供应商,确保原材料的质量和供应稳定性。 2. 原材料检验:对采购的原材料进行外观检查,海东互助土族自治县q355b 无缝钢管行业中力学性能测试,化学成分分析等,合格后方可入库。
(二)焊接工艺制定 1. 焊接参数确定:根据Q355B焊管的使用要求,确定合适的焊接参数,如焊丝直径,电流,电压,焊接速度等。 2. 焊接工艺流程:采用先进的焊接工艺,Q355B焊管_Q355C焊管_Q355D焊管_Q355B直缝焊管_Q355B直缝钢管_Q355B螺旋焊管_Q355B钢管-山东鲁航焊管厂包括预热,后热,焊接,冷却等环节,确保焊缝质量。
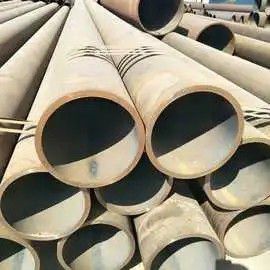
(三)焊接过程控制 1. 焊接参数控制:在焊接过程中,兴安盟乌兰浩特Q355B焊管严格控制焊接参数,兴安盟乌兰浩特确保焊缝质量符合标准。对于不合格的焊缝,采用分段焊接或分段焊缝控制技术,提高焊接效率和质量。 2. 焊缝质量检查:在焊接过程中,对焊缝进行外观检查,力学性能测试等,确保焊缝质量符合标准。对于不合格的焊缝,及时进行返修或更换。
(四)焊缝质量检测 1. 焊缝表面检查:对焊缝表面进行外观检查,确保焊缝表面平整,光滑,无裂纹,气孔等缺陷。 2. 力学性能测试:采用X射线衍射仪,力学性能测试仪等设备对焊缝的力学性能进行测试,如拉伸强度,弯曲强度等。 3. 化学成分分析:对焊缝进行化学成分分析,确保其化学成分符合Q355B焊管的标准要求。
(五)焊接后处理 1. 焊缝清理:对焊缝进行清理,去除焊渣,氧化物等杂质,确保焊缝质量。 2. 焊接后热处理:采用加热炉或电弧炉等设备对焊缝进行加热处理,提高焊缝的强度和韧性。 3. 表面处理:对焊缝表面进行喷砂,镀锌等表面处理,改善焊缝的外观质量。
## 四,质量控制措施 (一)质量保证体系 1. 建立完善的质量管理体系,降低生产成本。 2. 提高产品质量和性能兴安盟乌兰浩特Q355B焊管步骤及注意事项是什么,确保质量体系的有效运行。 2. 制定严格的质量控制标准和检验方法,对原材料,焊接工艺,焊缝质量等各个环节进行全面质量控制。
(二)过程监控与改进 1. 建立过程监控机制,对生产过程进行实时监控,及时发现和解决质量问题。 2. 定期对生产过程进行评估和改进,通过工艺改进,设备更新,人员培训等方式,不断提高生产质量水平。
(三)检验与追溯 1. 对每批焊管进行检验,检验内容包括外观,力学性能,化学成分等,确保每批焊管都符合质量标准。 2. 建立检验追溯体系,对检验数据进行记录和保存,方便追溯和管理。
## 五,成品检验标准 (一)外观检查 1. 对焊管进行外观检查,确保焊管表面平整,光滑,无裂纹,气孔等缺陷。 2. 检查焊缝的尺寸,形状,尺寸偏差等,确保焊缝质量符合要求。
(二)力学性能测试 1. 对焊管进行拉伸强度,弯曲强度等力学性能测试,确保焊管在受力状态下具有良好的力学性能。 2. 测试结果应符合相关标准,如Q355B焊管的标准要求。
(三)化学成分测试 1. 对焊管进行化学成分分析,确保其化学成分符合Q355B焊管的标准要求。 2. 分析结果应准确可靠,符合相关标准。
(四)质量合格判定 1. 对每批焊管进行质量合格判定,合格品应符合质量标准,不合格品应返修或报废。 2. 对不合格品进行原因分析,采取相应的处理措施,防止再次发生质量问题。
## 六,生产设备与技术 (一)生产设备 1. 采用先进的焊接设备,如高能激光焊接设备,等离子弧焊接设备等,提高焊接效率和质量。 2. 配备自动化控制系统,实现生产过程的自动化控制和监控,提高生产效率和质量稳定性。
(二)技术创新 1. 引入先进的焊接工艺和设备,提高焊管的力学性能和耐腐蚀性能。 2. 采用新型材料和工艺,如碳化钨,石墨等作为焊缝填充材料,提高焊缝的抗裂性能。
## 七,生产风险控制 (一)原材料风险 1. 采购的原材料质量不稳定,可能存在质量问题,影响产品质量。 2. 原材料供应中断可能导致生产停滞,影响生产进度和质量。
(二)工艺风险 1. 焊接工艺参数不合理,可能导致焊缝质量下降。 2. 焊接过程中发生质量问题,影响产品质量。
(三)设备风险 1. 焊接设备老化,故障,可能导致焊接质量下降。 2. 自动化控制系统故障,可能导致生产效率下降。

(四)人员风险 1. 操作人员技术水平不高,可能导致焊接质量下降。 2. 人员安全意识淡薄,可能导致安全事故的发生。
## 八,安全管理体系 (一)安全培训 1. 对生产人员进行安全培训,提高安全意识和操作技能。 2. 对焊接人员进行安全教育,避免焊接过程中的安全事故。
(二)安全检查 1. 对生产设备和操作人员进行安全检查,及时发现和消除安全隐患。 2. 对焊接过程进行安全检查,确保焊接作业的安全。
(三)事故处理 1. 建立事故应急预案,对事故进行快速处理,降低事故损失。 2. 对事故进行调查和分析,总结事故教训,防止类似事故再次发生。
## 九,成本效益分析 (一)成本效益分析 1. 通过优化生产流程,提高生产效率,降低原材料消耗等方式,降低生产成本。 2. 提高产品质量和性能,增强产品的竞争力,增加销售收入。
(二)效益分析 1. 降低生产成本,提高生产效率,提高产品质量,提高企业的经济效益。 2. 提升企业的品牌形象和市场竞争力,为企业的发展创造有利条件。
